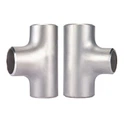
U dupleksnim koljenima od nerđajućeg čelika, ferit i austenit svaki čine otprilike polovinu sastava, obezbeđujući visoku otpornost na koroziju, žilavost i čvrstoću, zajedno sa dobrim ukupnim performansama. Ova svojstva čine ih širokom primjenom u različitim inženjerskim poljima. Austenit značajno smanjuje lomljivost hrom feritnog čelika uz održavanje odlične žilavosti, dok ferit efektivno povećava granicu tečenja i otpornost na koroziju čelika. Granica tečenja i otpornost na koroziju dupleks koljena od nehrđajućeg čelika su veće od onih od austenitnog nehrđajućeg čelika, što ih čini pogodnim za ispunjavanje sveobuhvatnih zahtjeva performansi i nude visoku vrijednost primjene.
Jedna od ključnih karakteristika dupleks kolena od nerđajućeg čelika je njihova granica popuštanja, koja može premašiti 500 MPa. Ovo pruža značajne prednosti u smanjenju težine konstrukcije i troškova materijala. Dodatno, u teškim okruženjima, dupleks koljena od nehrđajućeg čelika pokazuju superiornu otpornost na piting, koroziju u pukotinama, koroziju pod naponom i korozijski zamor u poređenju sa običnim nehrđajućim čelikom. Dupleks koljena od nerđajućeg čelika sadrže visoke nivoe legiranih elemenata Cr, Mo i N, imaju nizak sadržaj ugljenika i generalno koriste materijale za punjenje sa visokim sadržajem Ni tokom zavarivanja. Ovo osigurava da se u zavaru i mikrostrukturi zone utjecaja topline (HAZ) održava dovoljno austenita, čime se poboljšava otpornost na koroziju i plastičnost zavarenog spoja.
Duplex koljena od nerđajućeg čelika takođe imaju dobre performanse zavarivanja. U poređenju sa austenitnim nerđajućim čelikom, dupleks kolena od nerđajućeg čelika imaju manju sklonost ka pucanju od vrućeg materijala tokom zavarivanja, a manja je verovatnoća da će spojevi kasnije postati krti. Tendencija za grubljanje zrna ferita u zoni toplotnog uticaja je takođe minimalna. Prilikom zavarivanja dupleks koljena od nerđajućeg čelika dolazi do primjetnih faznih promjena u zavaru, što može značajno utjecati na otpornost spoja na koroziju. Važno je tokom procesa zavarivanja osigurati da i zavar i zona utjecaja topline održavaju odgovarajuću ravnotežu feritnih i austenitnih struktura.
Tokom procesa zavarivanja, kada je unos toplote zavarivanja visok, brzina hlađenja zavara je spora. Ovo pospješuje transformaciju feritne faze u austenitnu fazu, povećavajući udio austenita u strukturi i izazivajući rast feritnih zrnaca u zavaru. To može dovesti do krhkosti i smanjenja indeksa plastičnosti zavarenog spoja. Suprotno tome, kada je unos topline zavarivanja nedovoljan i brzina hlađenja je velika, transformacija ferita u austenit je inhibirana, što utiče na udio austenita u strukturi zavara. To može dovesti do stvrdnute strukture i pukotina, koje su štetne za udarnu žilavost zone zahvaćene toplinom.
Tokom zavarivanja, 2205 duplex koljeno od nerđajućeg čelika u početku se stvrdnjava i stvara feritnu strukturu. Ferit ostaje stabilan na visokim temperaturama i prelazi u austenitnu fazu kada temperatura dostigne temperaturu solvusa. Na početku skrućivanja iz tečne faze nastaje ferit. Kako temperatura pada ispod temperature solvusa ferita, austenit nastaje i raste duž zrna ferita sve dok ne pokrije granice feritnih zrna. Kasnije se austenit taloži iz austenita na granici zrna u obliku Widmanstätten bočnih traka.
Trenutno postoje različite metode procesa zavarivanja dupleks koljena od nehrđajućeg čelika. Kako bi se postiglo dobro formiranje vara uz povećanje brzine zavarivanja i ispunjavanje zahtjeva za niskoenergetskim i visoko efikasnim zavarivanjem, Lide Pipe Industry je predložila korištenje dvožičnog pulsnog zavarivanja velikom brzinom. Tehnologija zavarivanja sa dvostrukom žicom značajno povećava unos topline, osiguravajući rastopljeni bazen koji nastaje topljenjem osnovnog materijala i žice za zavarivanje. Osim toga, rastopljeni metal u bazenu se snažno miješa zajedničkim djelovanjem više žica za zavarivanje, što pomaže u sprječavanju prekomjernog oticanja tekućeg metala do zadnjeg dijela bazena i promovira stabilno zavarivanje velikom brzinom. Metoda dvostruke žice također uvodi dodatni luk, koji uvelike poboljšava raspodjelu temperaturnog polja u zoni fuzije, povećava efikasnost taloženja i brzinu zavarivanja i smanjuje unos topline tokom zavarivanja.