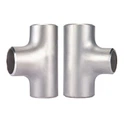
Zavarena koljena u spojevima cijevi od nehrđajućeg čelika mogu uzrokovati koroziju ako se koriste nepravilno. Nakon pojave korozije u zavarenim koljenima od nehrđajućeg čelika, debljina koljena zida cijevi obično postaje tanja i pojavljuju se lokalne rupice i rupice. Metoda detekcije zavarenog koljena nakon korozije: Osnovni princip detekcije curenja magnetnog fluksa zasniva se na osnovnoj karakteristici visoke magnetne permeabilnosti feromagnetnih materijala. Magnetska permeabilnost korozijskog defekta u zavarenom koljenu je mnogo manja od one kod zavarenog kolena. Zavareno koleno se magnetizira pod djelovanjem vanjskog magnetskog polja. Kada nema nedostataka u zavarenom koljenu, većina magnetnih linija sile prolazi kroz čeličnu cijev. U ovom trenutku magnetske linije sile su ravnomjerno raspoređene; kada postoje defekti unutar zavarenog koljena, magnetske linije sile su savijene, a neke od magnetnih linija sile istječu iz površine čelične cijevi. Otkrivanjem fluksa curenja koji izlazi s površine magnetiziranog koljena za zavarivanje, možete utvrditi postoji li kvar. Metoda specijalnog talasa Metoda detekcije akustičnog talasa koristi princip refleksije impulsa specijalnih talasa za merenje debljine zida cevi nakon korozije.
1. Proces predgrijavanja i hlađenja zavarenog koljena
a. Ako koljeno od nehrđajućeg čelika nema naprezanja tokom procesa zavarivanja, potrebno je izvršiti naknadnu toplinsku obradu u ovom trenutku. Moramo znati da ako se napon ne može smanjiti ili će donijeti skrivene opasnosti za zavarivanje, a također će utjecati na kasniju upotrebu koljena od nehrđajućeg čelika, to će također utjecati na performanse koljena od nehrđajućeg čelika.
b. Pod dejstvom toplotnog stresa, jer je temperatura kolena od nerđajućeg čelika na početku niža od jezgre, a kontrakcija je veća od jezgre, što dovodi do istezanja jezgre. Kada je hlađenje završeno, rashladni volumen jezgre se ne može slobodno smanjiti, što uzrokuje komprimiranje površine koljena od nehrđajućeg čelika. Dio je povučen. Odnosno, pod dejstvom toplotnog stresa, površinski sloj obratka se sabija, a jezgro se rasteže u kasnijoj fazi.
c. Različiti tipovi čelika imaju različite temperature predgrijavanja, ali ovaj korak se uglavnom završava tokom procesa zavarivanja. Možemo podesiti temperaturu predgrijavanja prilikom predgrijavanja koljena od nehrđajućeg čelika lokalnog područja prema zahtjevima zavarivanja.
d. Kako bi se spriječilo stvaranje hladnih pukotina u zavarenom koljenu tokom upotrebe, karbonska cijev se mora prethodno zagrijati prije izlaska iz tvornice. Nakon predgrijavanja, područje pod utjecajem topline srednjeg ugljičnog čelika može se smanjiti, a predgrijavanje također može poboljšati plastičnost zavarenog koljena također može smanjiti zaostalo naprezanje nakon završetka zavarivanja.
e. Tokom procesa zagrijavanja i hlađenja zavarenog koljena, zbog neusklađene brzine hlađenja i vremena između površinskog sloja i jezgre koljena od nehrđajućeg čelika, formira se temperaturna razlika koja će dovesti do neravnomjernog širenja i skupljanja volumena i stvarati naprezanje, tj. toplotni stres.